大数据技术驱动智能制造 团队助力公司智能化工厂建设
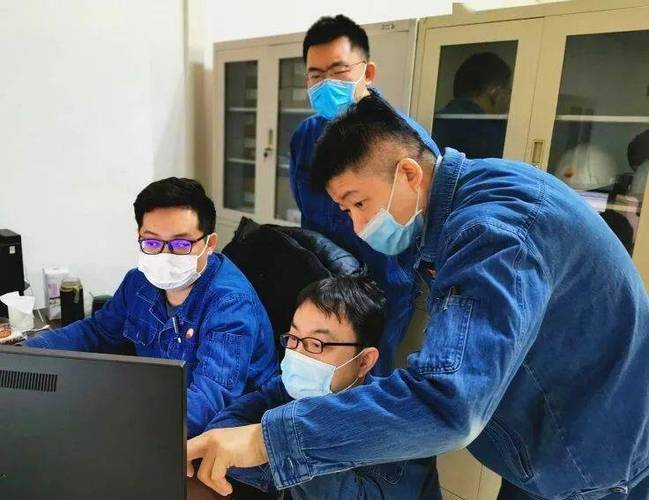
在制造业数字化转型的浪潮中,智能化工厂建设已成为企业提升核心竞争力、实现高质量发展的关键路径。公司大数据科技研发团队依托大数据技术,深耕工业数据采集、存储、治理与分析全链条,为智能化工厂建设提供了坚实的技术底座与创新动力。
一、打破数据孤岛,构建工厂数据中枢
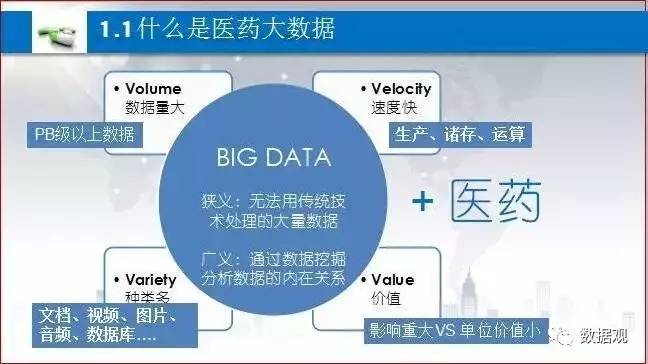
传统工厂中,设备、系统、人员之间的数据往往相互隔离,形成信息孤岛。团队通过部署边缘计算网关与物联网传感器,实时采集生产线上的设备状态、工艺参数、能耗数据、质量检测结果等多源异构数据,并搭建统一的数据湖平台,实现PB级工业数据的集中存储与高效管理。这一数据中枢让原本沉默的机器“开口说话”,为后续智能应用奠定了数据基础。
二、数据智能分析,赋能生产全流程
基于积累的工业大数据,团队研发了系列智能分析模型。在生产排程环节,利用机器学习算法对订单、物料、设备产能进行动态优化,使排产效率提升30%以上;在质量管控环节,通过实时监测工艺参数与产品质量的关联关系,实现质量缺陷的提前预警与根因追溯,不良品率降低近20%;在设备维护环节,构建预测性维护模型,依据振动、温度、电流等时序数据预测设备故障,将非计划停机时间减少40%,显著提升了设备综合效率(OEE)。
三、数字孪生与可视化,打造透明工厂
团队融合大数据与数字孪生技术,构建了工厂级三维虚拟模型,将实时数据映射到虚拟空间,实现物理工厂与数字工厂的同步运行。管理人员可通过可视化大屏直观掌握产线负载、订单进度、能耗趋势等关键指标,实现“一屏知全厂”。基于历史数据的仿真推演功能,可为产能扩建、工艺变更等决策提供量化依据,降低试错成本。
四、技术研发与创新,形成自主知识产权
在支撑智能化工厂建设过程中,团队注重核心技术攻关,自主研发了工业时序数据库、数据治理工具链、边缘计算框架等基础软件,已申请多项发明专利与软件著作权。团队积极探索大数据与人工智能、5G、云计算等技术的融合应用,推动智能工厂向自感知、自决策、自执行的自组织模式演进。
五、降本增效成果显著,助力公司战略落地
通过大数据技术的深度应用,公司智能化工厂建设取得阶段性成果:生产效率平均提升25%,运营成本降低15%,能源利用率提高12%。这些成效不仅验证了大数据技术在工业场景的巨大价值,也为公司实现“数据驱动、智能引领”的战略目标提供了强劲支撑。
团队将继续深耕工业大数据领域,围绕数据要素价值释放,持续优化算法模型、拓展应用场景,助力公司打造行业领先的智能化工厂标杆,为中国制造业数字化转型贡献科技力量。
最新产品